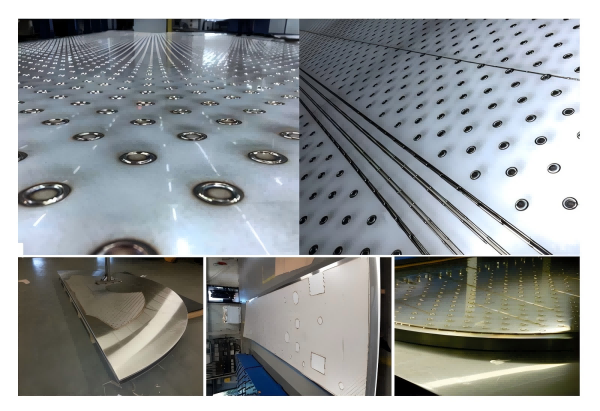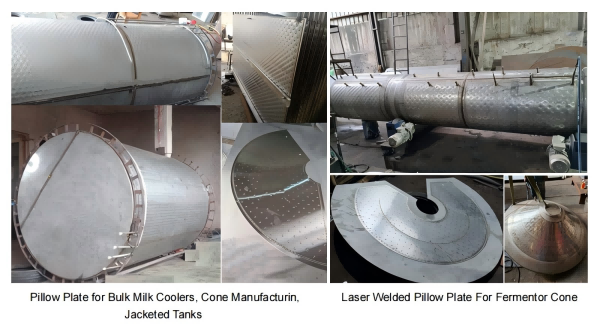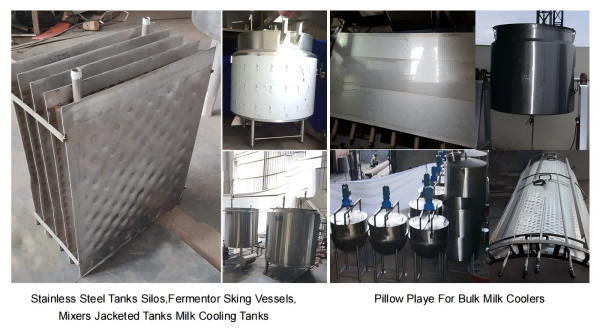


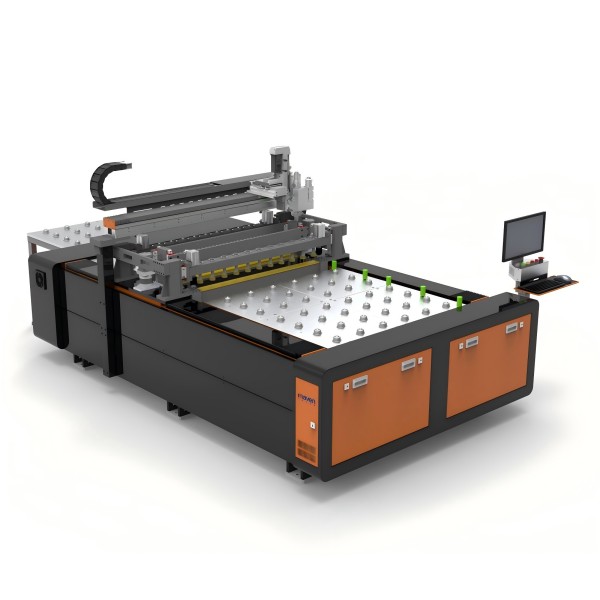
තනි ද්විත්ව එම්බෝස් කරන ලද තහඩු සඳහා නව වර්ගයේ වෙල්ඩින් ක්රමයක් සහිත කොට්ට තහඩුව සම්පූර්ණයෙන්ම ස්වයංක්රීය අඛණ්ඩ ලේසර් වෙල්ඩින් යන්ත්රය
කොට්ට තහඩු ලේසර් වෙල්ඩින් යන්ත්රය
1. ලේසර් වෑල්ඩින් කිරීම අතින් වෑල්ඩින් කිරීමේදී බහුලව දක්නට ලැබෙන කාන්දුවීම් වළක්වන්නේ කෙසේද?
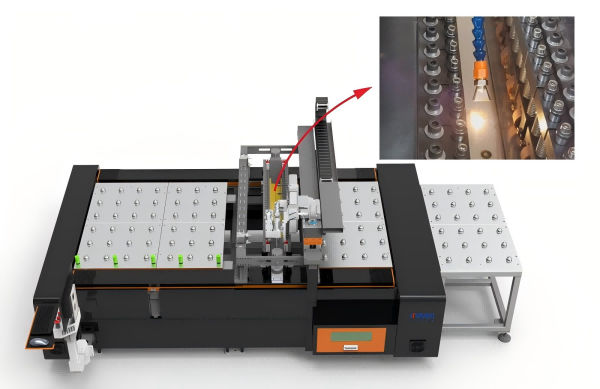
සාම්ප්රදායික කොට්ට තහඩු අතින් ස්ථාන වෑල්ඩින් කිරීම හෝ ප්රතිරෝධක වෑල්ඩින් කිරීම මත රඳා පවතී, එහිදී වෑල්ඩින් ඝනත්වය අසමාන වන අතර දුර්වල ස්ථාන බහුලව දක්නට ලැබේ - තහඩුව පීඩනය යටතේ පිම්බුණු පසු, ඕනෑම දුර්වල ස්ථානයක් බිබිලි හෝ කැඩී යා හැක. මෙම යන්ත්රය ඒ වෙනුවට අඛණ්ඩ ෆයිබර් ලේසර් වෑල්ඩින් භාවිතා කරයි: ලේසර් ෆයිබර් ඔප්ටික් කේබලය හරහා සම්ප්රේෂණය කර, සමාන්තර කදම්භයකට නාභිගත කර, මැහුම් දිගේ අඛණ්ඩව ධාවනය වේ - ස්ථාන වෑල්ඩින් මෙන් ලක්ෂ්යයෙන් ලක්ෂ්යයට යොදනු නොලැබේ.
ආලෝක ප්රතිදානය ස්පන්දනයට වඩා අඛණ්ඩව සිදුවන නිසා, වෑල්ඩය සම්බන්ධිත ලප මාලාවක් වෙනුවට එක් ඝන, නොකැඩූ රේඛාවක් සාදයි, එමඟින් අතින් වෑල්ඩින් කිරීමේ සාමාන්ය "ලප අතර පරතරය" අසාර්ථක මාදිලිය ඉවත් කරයි. CCD කැමරා අධීක්ෂණ පද්ධතියක් තත්ය කාලීනව වෑල්ඩින් මාර්ගය නිරීක්ෂණය කරයි, එබැවින් ක්රියාකරුවන්ට ක්රියාවලිය නිරීක්ෂණය කළ හැකි අතර, වෑල්ඩය හරහා ශක්ති ව්යාප්තිය වඩාත් ඒකාකාර වේ.
දත්ත පරතරය:නිෂ්පාදකයාගේ පිටුව නිශ්චිත කාන්දු-පරීක්ෂණ සංඛ්යා ප්රකාශයට පත් නොකරයි (උදා: තීරුවේ පීඩන ශ්රේණිගත කිරීම, කාන්දු අනුපාත ප්රමිතිය). ඔබ තාක්ෂණික විකුණුම් සංවාද සඳහා මෙය භාවිතා කරන්නේ නම්, "අඛණ්ඩ ලේසර් = තද මුද්රාව" මූලධර්මය මත පමණක් රඳා නොසිට, සත්ය පීඩන-පරීක්ෂණ වාර්තා හෝ තෙවන පාර්ශවීය පරීක්ෂණ දත්ත සඳහා නිෂ්පාදකයාගෙන් විමසන්න.
2. පිම්බුණු කොට්ට රටාවේ තාප හුවමාරු ක්රියාකාරිත්වය සැබවින්ම මෙහෙයවන්නේ කුමක් ද?
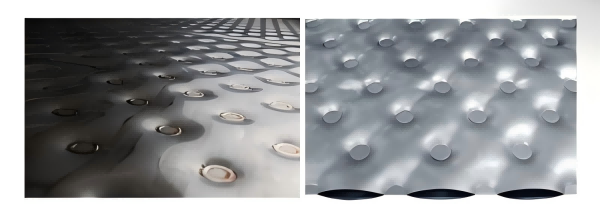
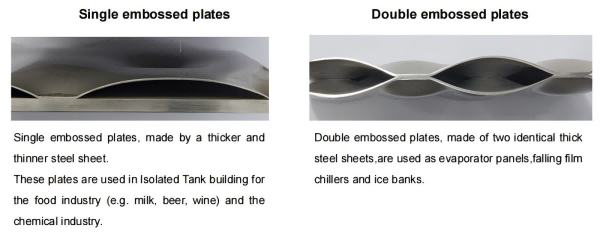
කොට්ට තහඩු වර්ග දෙකකින් පැමිණේ: තනි එම්බෝස්ඩ් සහ ද්විත්ව එම්බෝස්ඩ්. තනි එම්බෝස්ඩ් තහඩු තුනී ඉහළ තහඩුවක් ඝන පාදක තහඩුවක් මත වෑල්ඩින් කරයි - පිම්බෙන විට ඉහළ තහඩුව පමණක් විකෘති වේ - සහ සාමාන්යයෙන් භාජන වටා ජැකට් ලෙස භාවිතා කරයි (උදා: ගබඩා ටැංකි මත උණුසුම/සිසිලන ස්ථර). ද්විත්ව එම්බෝස්ඩ් තහඩු සමාන ඝනකමකින් යුත් තහඩු දෙකක් භාවිතා කරයි, පිම්බෙන විට දෙකම පිම්බේ; මේවා සාමාන්යයෙන් පූර්ණ-ගිල්වීමේ යෙදුම් සඳහා ස්වාධීන තාප හුවමාරුකාරකවලට ගොඩගැසී ඇත.
උස් වූ රටාව තරලය පැතලි නාලිකාවක් දිගේ සුමට ලැමිනාර් ප්රවාහයක් වෙනුවට කැළඹිලි සහිත ප්රවාහයකට බල කරයි. එම කැළඹීම තරලය සහ තහඩු මතුපිට අතර සම්බන්ධතාවය වැඩි කරයි, එය පැතලි තහඩු හුවමාරුකාරකවලට වඩා කොට්ට තහඩු වලට ඇති මූලික කාර්යක්ෂමතා වාසියයි. මෙම අවකාශයේ පොදු සැබෑ ලෝක යෙදුමක් වන්නේ වැටෙන පටල සිසිලන යන්ත්රයක් භාවිතයෙන් 0.5°C අයිස් ජලය අඛණ්ඩව නිෂ්පාදනය කිරීම මෙන්ම සීනි හෝ පොහොර (NPK, CAN) වැනි තොග ඝන ද්රව්ය සිසිල් කිරීමයි.
දත්ත පරතරය:නිෂ්පාදකයාගේ පිටුව මෙම යන්ත්රයේ නිපදවන තහඩු සඳහා නිශ්චිත තාප හුවමාරු සංගුණකයක් (W/m²·K) හෝ නාලිකා ගැඹුරක් හෙළි නොකරයි - මෙහෙයුම් මූලධර්මය සහ සාමාන්ය භාවිත අවස්ථා පමණි. සැබෑ තාප කාර්ය සාධනය මාධ්යය, ප්රවාහ අනුපාතය සහ උෂ්ණත්ව අවකලනය මත රඳා පවතින අතර, සාමාන්යයෙන් තනි ප්රකාශිත අංකයකින් නොව, එක් එක් සිද්ධිය අනුව ගණනය කෙරේ.
3. එකම යන්ත්රය විවිධ කර්මාන්තවලට - කිරි නිෂ්පාදන, රසායනික, ඖෂධ - අනුවර්තනය වන්නේ කෙසේද?
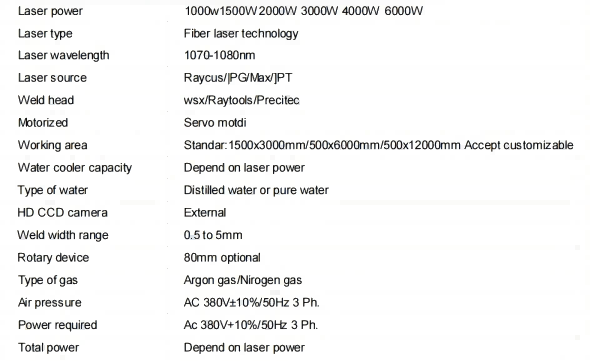
මෙම පද්ධතිය කොටස් දෙකකින් ගොඩනගා ඇත - "වෙල්ඩින් ධාරකය" සහ "වෙල්ඩින් වැඩ මේසය" - සහ ලේසර් බල විකල්ප හයකින් පැමිණේ: 1000W, 1500W, 2000W, 3000W, 4000W, සහ 6000W. නිෂ්පාදකයා එක් ස්ථාවර වින්යාසයක් නැව්ගත කිරීමට වඩා පාරිභෝගිකයාගේ නිෂ්පාදන රේඛාවට ගැලපෙන පරිදි නිවාස සහ වැඩ මේසය වින්යාස කරයි.
අඩු බලයක් (1000W–2000W) තුනී තහඩු, කුඩා ඇණවුම් හෝ මූලාකෘතිකරණයට ගැලපේ. ඉහළ බලයක් (4000W–6000W) ඝන තහඩු සහ අඛණ්ඩ මහා පරිමාණ නිෂ්පාදනයට ගැලපේ. ලේසර් ප්රභවය ආනයනික සංරචක භාවිතා කරයි, නිෂ්පාදකයා විසින් වසර 10+ සේවා කාලයකින් ශ්රේණිගත කර ඇත - සාමාන්යයෙන් ආලෝක ප්රභවයටම යොමු වන අගයක්, මුළු යන්ත්රය සඳහාම නඩත්තු-රහිත සහතිකයක් නොවේ.
කර්මාන්තය අනුව: කිරි නිෂ්පාදන, පාන වර්ග සහ පෙරන ටැංකිවල ද්විත්ව එම්බෝස් කරන ලද තහඩු බහුලව දක්නට ලැබේ; රසායනික හා ඖෂධ ගබඩා ටැංකිවල තාපන/සිසිලන ජැකට් ලෙස තනි එම්බෝස් කරන ලද තහඩු බහුලව දක්නට ලැබේ.
දත්ත පරතරය:පිටුව සත්ය වෙල්ඩින් වේගය (m/min), අස්වැන්න අනුපාතය හෝ බල ස්ථරය අනුව සාමාන්ය කොමිස් කිරීමේ කාලය ප්රකාශයට පත් නොකරයි - මෙම සංඛ්යා සාමාන්යයෙන් බෙදා ගනු ලබන්නේ විකුණුම් සංවාද අතරතුර මිස පොදු නිෂ්පාදන පිටුවේ නොවේ.
නිති අසන පැණ
Q1: ලේසර් වෑල්ඩින් කරන ලද කොට්ට තහඩුව ප්රතිරෝධක වෑල්ඩින් කරන ලද හෝ TIG වෑල්ඩින් කරන ලද කොට්ට තහඩුවට වඩා හොඳද?අඛණ්ඩ ලේසර් වෑල්ඩින් මඟින් ඝනත්වයෙන් වැඩි, අඛණ්ඩ මැහුම් නිපදවන අතර, එය ඉහළ ඝනත්ව ස්වයංක්රීය නිෂ්පාදනයට වඩාත් සුදුසු වේ. ප්රතිරෝධය/TIG වෑල්ඩින් සඳහා අඩු උපකරණ පිරිවැයක් ඇති අතර කුඩා කණ්ඩායම් ධාවනය හෝ අලුත්වැඩියාවන්ට ගැලපේ. "වඩා හොඳ" යන්න රඳා පවතින්නේ ඔබේ නිෂ්පාදන පරිමාව සහ නිරවද්යතා අවශ්යතා මත මිස බ්ලැන්කට් රීතියක් මත නොවේ.
Q2: මම තනි එම්බෝස් කරන ලද හෝ ද්විත්ව එම්බෝස් කරන ලද තහඩු තෝරා ගත යුතුද?ටැංකියක් හෝ භාජනයක් වටා තාපන/සිසිලන ජැකට් එකක් අවශ්ය නම් තනි එම්බෝස්ඩ් එකක් තෝරන්න (ඝන පාදම + තුනී ඉහළ තහඩුව). ඔබට ස්වාධීන, සම්පූර්ණයෙන්ම ගිල්වන ලද තාප හුවමාරුවක් අවශ්ය නම් ද්විත්ව එම්බෝස්ඩ් එකක් තෝරන්න (සමාන ඝණකම තහඩු දෙකක්). මාධ්යය තහඩුව තුළට ගලා යනවාද නැතහොත් තහඩුව වටා ගලා යනවාද යන්න මත තේරීම රඳා පවතී.
Q3: මා තෝරා ගත යුත්තේ කුමන ලේසර් බලයද — 1000W හෝ 6000W?එය තහඩු ඝණකම සහ පරිමාව මත රඳා පවතී. තුනී තහඩු, කුඩා ඇණවුම් හෝ මූලාකෘති සඳහා 1000–2000W භාවිතා කරන්න. ඝන තහඩු සහ අඛණ්ඩ ඉහළ පරිමාවක් නිෂ්පාදනය සඳහා 4000–6000W භාවිතා කරන්න. ඉහළ බලය යනු වඩා හොඳ වෙල්ඩින් ගුණාත්මක බවක් අදහස් නොවේ - එය තහඩු ඝණකමට ගැලපිය යුතුය.
Q4: මෙයට ටයිටේනියම් තහඩු වෑල්ඩින් කළ හැකිද?ඔව්. කොට්ට තහඩු සඳහා මල නොබැඳෙන වානේ සහ ටයිටේනියම් පොදු ද්රව්ය දෙක වන අතර, තරල මාධ්යය කෙතරම් විඛාදනයට ලක් වේද යන්න මත පදනම්ව තෝරා ගනු ලැබේ - ටයිටේනියම් විඛාදනයට වඩා හොඳින් ප්රතිරෝධී වන නමුත් මිල වැඩි වේ. නිෂ්පාදකයාගේ පිටුවේ ටයිටේනියම් සඳහා ගැලපුම් කළ ලේසර් පරාමිතීන් අවශ්ය දැයි නිශ්චිතව දක්වා නැත, එබැවින් ඒවා සමඟ කෙලින්ම එය තහවුරු කරන්න.
Q5: මෙම යන්ත්රයේ ආපසු ගෙවීමේ කාලය කොපමණද?ප්රකාශිත ආපසු ගෙවීමේ කාල සීමාවක් හෝ ප්රතිදාන අගයක් නොමැත, එබැවින් මෙයට නිශ්චිතව පිළිතුරු දිය නොහැක. ආපසු ගෙවීමේ වේගය ඔබගේ ඇණවුම් පරිමාව, අතින් වෑල්ඩින් කිරීමේදී ඔබ දැනට දකින අස්වැන්න-අලාභය සහ මෙම යන්ත්රයේ සත්ය වෙල්ඩින් වේගය මත රඳා පවතී - ROI ඇස්තමේන්තු කිරීමට පෙර සැබෑ නිෂ්පාදන රේඛා අස්වැන්න සහ චක්ර-කාල දත්ත සඳහා නිෂ්පාදකයාගෙන් විමසන්න.
Q6: වෑල්ඩින් කරන ලද කොට්ට තහඩුවට ඔරොත්තු දිය හැකි උෂ්ණත්වය සහ පීඩනය කුමක්ද?නිශ්චිත උෂ්ණත්ව හෝ පීඩන පරීක්ෂණ අගයන් ප්රකාශයට පත් කර නොමැත - "ඉහළ උෂ්ණත්වය සහ පීඩන ප්රතිරෝධය" පිළිබඳ සාමාන්ය ප්රකාශයක් පමණි. සැබෑ පීඩන ඉවසීම තහඩු ඝණකම, වෑල්ඩින් ගුණාත්මකභාවය සහ උද්ධමන උස මත රඳා පවතී. අලෙවිකරණ විස්තරය මත පමණක් රඳා නොසිට තෙවන පාර්ශවීය පීඩන පරීක්ෂණ වාර්තාවක් ඉල්ලා සිටින්න.